

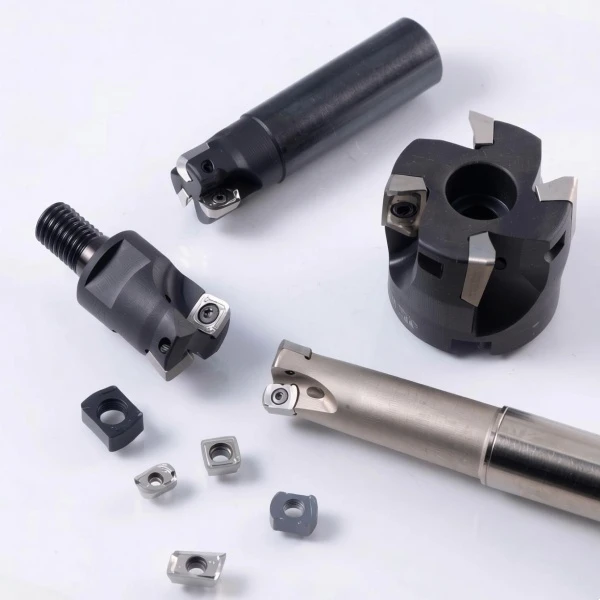
- För planfräsning & axelfräsning
- För spår- och fickfräsning
- För kopifräsning och profilfräsning
- För höghastighetsfräsning av stål, rostfritt stål, gjutjärn.
Produktegenskaper
Fler-kantdesign
Varje skär har vanligtvis 2 till 8 oberoende skäreggar (t.ex. fyrkantiga skär har 4 kanter, åttakantiga skär har 8 eggar). När en kant blir sliten kan skäret helt enkelt indexeras för att utnyttja en ny egg, vilket eliminerar behovet av omslipning.
01
Precisionspressning/slipning
Genom att använda hög-precisionsformning av pulvermetallurgi eller perifera slipprocesser uppnår skäret dimensionstoleranser inom ISO P10–P15-området, vilket säkerställer en skärhöjd och profilrepeterbarhet på mindre än eller lika med 0,025 mm efter indexering.
02
Omfattande beläggningssystem
PVD (TiAlN/AlCrN) ger motståndskraft mot termisk sprickbildning, vilket gör den lämplig för rostfritt stål och titanlegeringar; CVD (TiCN+Al₂O₃) ger hög slitstyrka och är designad för hög-fräsning av stål- och gjutjärnskomponenter; välj mellanlägg har efterbehandlingar-(som utjämnade kanter) för att undertrycka uppbyggd-kantbildning.
03
Olika spånbrytargeometrier och kantförberedelser
Skarpa kanter (utan kantavrundning) är designade för aluminiumlegeringar; T-förstärkta kanter används för grovbearbetning; och design som innehåller torkarkanter tjänar till att förbättra ytfinishens kvalitet.
04
Materialval
Karbid (det vanliga valet); Cermet (levererar överlägsen ytfinish vid efterbehandling); och CBN/PCD, speciellt skräddarsydda för bearbetning av härdat stål och icke-järnmetaller.
05

Fördelar jämfört med liknande produkter
Jämförelseobjekt: Fräsar i solid hårdmetall vs. svetsade fräsar
|
Jämförelsemått |
Indexerbara frässkär |
Solida vs. svetsade fräsar |
|
Kostnadseffektivitet |
När en insats blir matt behöver bara själva insatsen bytas ut; skärkroppen förblir användbar under en längre period, vilket minskar kostnaden per skäregg med 50 % till 80 %. |
När en solid fräs blir sliten måste hela verktyget skrotas; Omvänt kräver svetsade verktyg retur till fabriken för omslipning-en process som medför betydande maskinstillestånd. |
|
Verktygsbytestid |
Indexering eller byte av ett skär kan slutföras inom 1 till 2 minuter, vilket inte kräver någon efterföljande verktygsjustering. |
Omslipning innebär demontering, leverans för reparation och verktygsinställning-en tidskrävande-process som kan ta flera timmar. |
|
Skärprestanda |
Specifika beläggningar och spånbrytargeometrier väljs för att passa olika arbetsstyckesmaterial (t.ex. AlCrN-beläggningar med negativ spånvinkelgeometri för hög-temperaturlegeringar). |
Solida verktyg har vanligtvis en enda typ av beläggning, vilket gör det svårt att uppnå optimal prestanda över en mängd olika material. |
|
Bearbetningsområde |
Skären täcker ett brett spektrum av bearbetningsoperationer-inklusive grovfräsning, finfräsning, rampfräsning och sänkfräsning-enbart genom att byta skäret. |
Med solida verktyg är en specifik skärgeometri typiskt tillägnad en enda specifik applikation. |
|
Miljö- och underhållsaspekter |
Ingen kylvätska krävs för slipning och det bildas inget damm från slipskivor. |
Omslipning genererar spillmaterial och upprepad omslipning leder i slutändan till en försämring av skäreggens kvalitet. |
Populära Taggar: vändskär, Kina vändskär tillverkare, leverantörer, fabrik, gänginsatser i hårdmetall, CNC-svarvningsinsats, Indexerbart frässkär, Gängsvarvningsinsats


